


Součásti pásové pily na kov, vysvětleno část po části
Rám, hlava pily, pohon, vedení, napětí, svěrák, chladicí kapalina a ovládací prvky – návod pro kupující a operátory pro jednotlivé komponenty, psaný z dílny spíše než z katalogu.
Většina závad, které jsou obviňovány na operátora, jsou závady součástí. Když se řez vychýlí o půl milimetru přes tyč o průměru 200 milimetrů, na vině jsou obvykle opotřebená vodítka kotouče, vodicí ramena nastavená příliš daleko od obrobku nebo hlava pily klesající nekontrolovanou silou. Když čepele prasknou o týdny dříve, než by měly, vede stopa k napětí, chladicí kapalině nebo rozteči zubů – téměř nikdy k neopatrnému strojníkovi.
To je praktický důvod, proč se naučit tyto komponenty: každý výkonový údaj na cenové kalkulaci – pravoúhlost, životnost kotouče, povrchová úprava, řezy za hodinu – je vyroben jedním dílem vykonávajícím jednu práci. Projděte jakýkoli stroj v pevném pořadí, položte jednu konkrétní otázku na každý díl a jeho skutečné schopnosti se projeví dlouho před prvním testovacím řezem.
Rám a hlava pily: Kde se rozhoduje o tuhosti
Rám je reference stroje. Svařované ocelové lože odlehčené od pnutí nese svěrák, podpírá obrobek a pohlcuje vibrace, které by se jinak telegrafovaly do čela řezu. Pokud se rám ohne, žádná čepel nebude držet pravoúhlost na těžkých sekcích.
Nad lůžkem je umístěna hlava pily — pouzdro, které nese obě kola, vedení kotouče a pohon. Jak se tato hlava pohybuje, odděluje hlavní rodiny strojů:
- Nůžkové (otočné) stroje: hlava se otáčí na jednom závěsu – jednoduché a cenově dostupné, pro lehčí, přerušované řezání.
- Dvousloupové stroje: hlava se pohybuje na dvou lineárních vodicích sloupcích a udržuje přítlak kotouče i přes šířku obrobku; standard pro těžké a přesné řezání.
- Portálové stroje: portálový rám překlenuje obrobek a pila se pohybuje přes velmi velké průřezy.
- Vertikální stroje: čepel prochází pracovním stolem pro dlouhou pažbu, obrysy a desku.
Tuhost sloupku si vydělává svou cenu všude tam, kde jsou řezné síly nejvyšší: tuhá dvousloupová hlava udržuje posuvný tlak identický od prvního zubu k poslednímu, zatímco ohebná hlava závěsu nechává čepel bloudit, když se těžký řez prohlubuje. Stroj níže byl postaven přesně pro tuto povinnost.
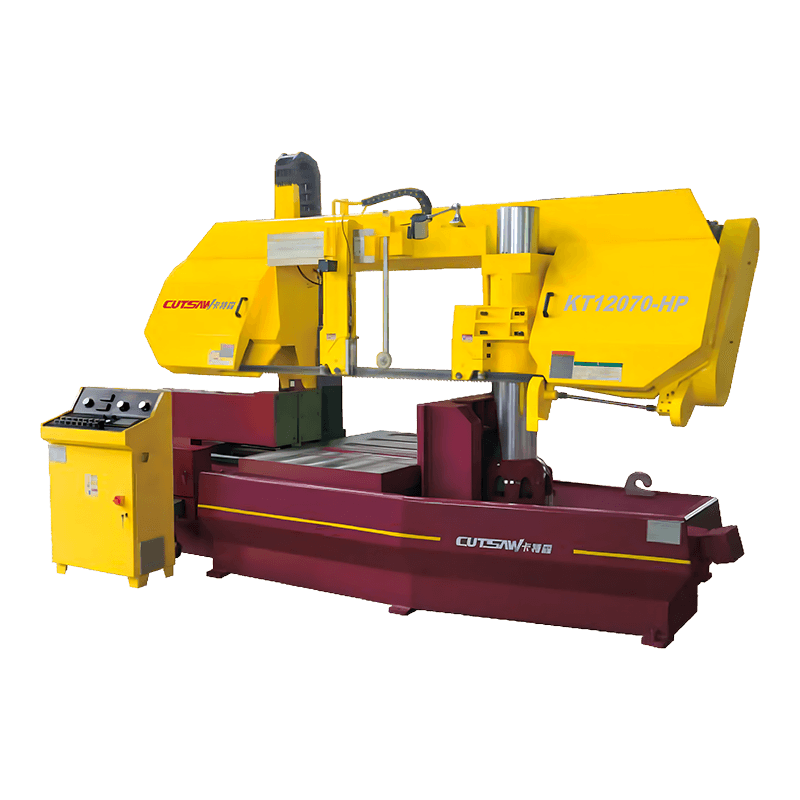 Dvousloupová pásová pila KT12070-HP Heavy Duty Dvousloupová hlava udržuje konstantní tlak posuvu při velkém řezném zatížení, což je přesně výše popsaná povinnost. Pevná dvousloupová konstrukce a stabilní pracovní stůl stojí za to podívat se tam, kde jde o toulání čepele a ohybové rámy. Zobrazit produkt →
Náš průvodce po dvousloupové pásové pily pokrývá tyto typy rámů více do hloubky.
Pohonný systém: Motor, kola a otáčky nožů
Dvě kolečka uzavírají smyčku čepele. Spodní hnací kolo je poháněno přes převodovku; horní napínací kolo sleduje nůž a nese napínací zařízení. Mezi nimi převodovka – obvykle šneková převodovka na obráběcích strojích – násobí točivý moment a udržuje otáčky kotouče stabilní při plném zatížení.
Při porovnávání strojů je důležitý rozsah otáček, nejen výkon motoru. Bimetalové čepele na měkké oceli obvykle běží rychlostí přibližně 60-80 metrů za minutu, nerezová ocel vyžaduje výrazně méně a hliník vyžaduje několikanásobně více. Pohon s proměnnou frekvencí umožňuje, aby jedna pila správně obsluhovala všechny tři; stroj s pevnou rychlostí tiše obětuje životnost kotouče nebo povrchovou úpravu na jakémkoli materiálu, pro který nebyl nikdy vyladěn.
Čepel, vodítka a napínání: Trojúhelník přesnosti
Čepel je sama součástí: souvislá smyčka z bimetalové nebo karbidové oceli, zvolená podle rozteče zubů tak, aby v řezu zůstaly v záběru alespoň tři zuby. Čepel však funguje pouze tehdy, pokud jsou její dvě nosné součásti správné.
Vodítka kotouče — karbidové podložky nebo válečkové sestavy na nastavitelných vodicích ramenech — drží paprsek kotouče svisle přímo nad řezem. Opotřebovaná vodítka nebo ramena příliš daleko od sebe, nechejte čepel kroutit; důkazem je posun, zkosené tváře a brzké odštípnutí zubů. Napínání nožů udržuje pás mezi koly pevný: hydraulické napínání automaticky udržuje nastavenou hodnotu, zatímco ruční napínání závisí na pozornosti obsluhy.
Pásová pila je napínaná, vedená, průběžně chlazená smyčka z oceli. Když se kvalita řezání zhroutí, příčinou je téměř vždy napětí, vedení nebo teplo – v tomto pořadí.
Pracovní stůl, svěrák a materiálová podpora
Upínání rozhoduje o pravoúhlosti stejně jako u jakéhokoli vodítka. Svěrák musí držet obrobek pevný proti řeznému momentu a hydraulické svěráky to dělají s konzistentní silou při každém cyklu – jeden z důvodů, proč jsou standardní u automatických strojů. U modelů CNC se svěrák sám pohybuje, aby indexoval tyč pro další řez.
Tři podpůrné detaily si zaslouží pozornost. Možnost úhlu — otočný svěrák nebo otočná hlava — promění jeden stroj ve stanici pro pokosové řezání bez druhého nastavení, jako u KT6140X níže. Podpěrné válečky noste se stolem dlouhou zásobu, aby se tyč nemohla kývat, když se spára prohlubuje. Upínání svazku pojme celé balení malých tubusů nebo tyčinek, takže velkoobjemové obchody mohou nepřetržitě řezat bez překládání.
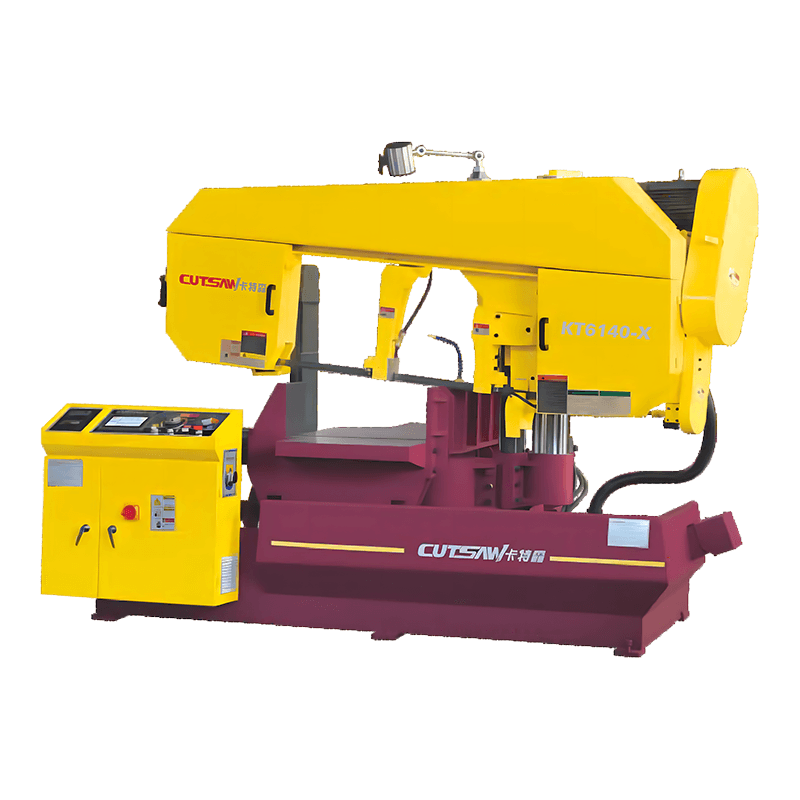 KT6140-X Úhlová pásová pila na kov 45 stupňů Díky možnosti úhlových řezů promění tento stroj jediné nastavení na stanici pro pokosové řezání, která odpovídá výše uvedeným podpůrným detailům. Nastavitelné úhly řezu poskytují přesné úkosy, což z něj činí praktickou volbu pro obchody s úhly řezání bez druhého stroje. Zobrazit produkt →
Chladicí systém a odstraňování třísek
Pásové řezání je proces tepelného managementu. Chladicí systém – čerpadlo, nádrž a trysky – zaplavuje obě strany čepele, odebírá teplo ze zubů a vyplachuje třísky z jícnů, takže nedochází k jejich přeřezávání. Drátěný kartáč na hnacím kole čistí pás při každé otáčce; větší automatické stroje přidávají dopravník třísek, který odstraňuje třísky bez zastavení výroby.
Hydraulika a řízení: Od poloautomatických po CNC
Hydraulická pohonná jednotka je svalem stroje: snižuje hlavu, upíná svěrák a vyvíjí sílu posuvu. Základní modely regulují přívod průtokovými ventily; řízení konstantní zátěže místo toho monitoruje řezný odpor a upravuje přítlak v reálném čase, čímž chrání čepel a povrch, když se průřez změní uprostřed řezu.
Nad tím sedí automatizační komponenty. Poloautomatický stroj provádí cyklus řezání, ale čeká, až operátor naloží. Plně automatický CNC stroj přidává servoposuv, programovatelný ovladač a HMI pro délku řezu, množství a vkládání; modely, jako je níže uvedený KT560NC, přidávají pohon kol s proměnnou frekvencí, takže rychlost kotouče a rychlost posuvu lze přizpůsobit každé práci.
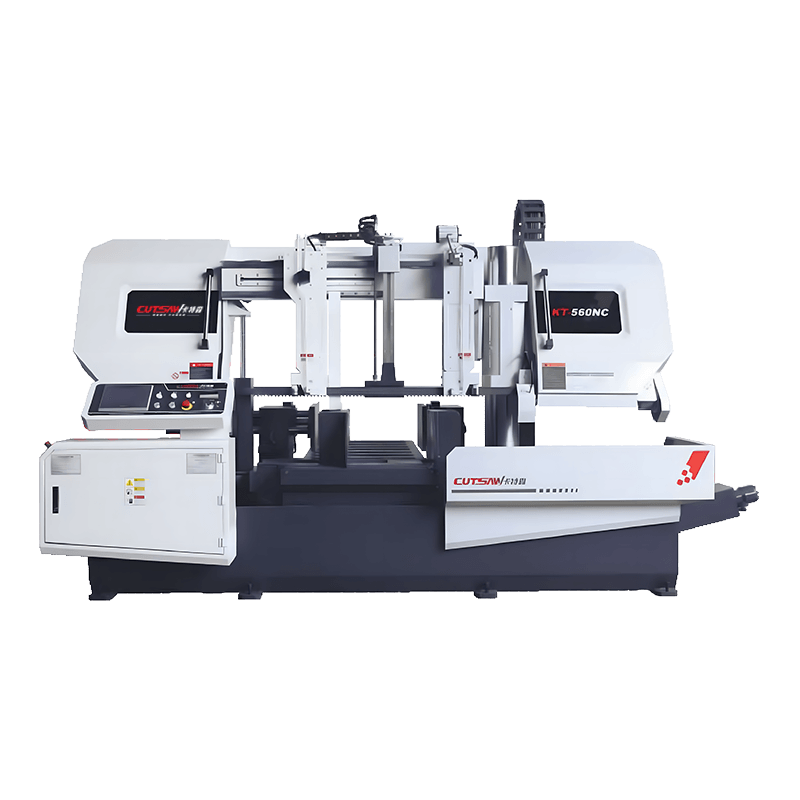 KT-560NC Plně automatická CNC horizontální pásová pila Jako plně automatický model se servoposuvem, programovatelným ovládáním a pohonem kol s proměnnou frekvencí tato pila odpovídá výše uvedeným automatizačním komponentům. Umožňuje operátorům přizpůsobit rychlost a posuv kotouče každé úloze, zatímco délku a množství řezu řeže bez dozoru. Zobrazit produkt →
Kontrolní seznam komponent: Co je třeba ověřit před nákupem
Použijte mapu komponent jako kontrolní sekvenci. Níže uvedená tabulka shrnuje osm skupin a kontroly, které odhalují jejich skutečný stav na demonstrační podlaze.
| Komponenta | Co to dělá | Co zkontrolovat před nákupem |
|---|---|---|
| Postel a rám | Nosí svěrák a obrobek, absorbuje vibrace | Svařovaná konstrukce odlehčená od pnutí; správné vyrovnání základny |
| Hlava pily a sloupy | Vede pojezd hlavy, nese kola a vodítka | Dvojité sloupky nebo pevný čep; plynulé, kontrolované klesání |
| Hnací a napínací kola | Vytvořte a posuňte smyčku čepele | Velikost a seřízení kola; stabilní sledování čepele |
| Motor a převodovka | Zajistěte točivý moment a rychlost kotouče | Rozsah otáček nebo VFD přizpůsobený vaší směsi materiálů |
| Vedení čepele a napětí | Držte paprsek nože ve svislé poloze | Karbidová nebo válečková vedení; hydraulické ovládání napětí |
| Svěrák a materiální podpora | Upněte a indexujte obrobek | Hydraulická síla svěráku; schopnost úhlu; opěrné válečky |
| Manipulace s chladicí kapalinou a třískami | Ovládejte teplo a evakuujte třísky | Pokrytí trysek na obou chodech lopatek; velikost nádrže; dopravník třísek |
| Hydraulika a CNC | Ovládejte sílu posuvu a automatizaci | Řízení konstantního zatížení; servoposuv; Funkce HMI |
Přiřazování součástí k vašemu seznamu přířezů
Znalost komponent promění katalog v rozhodnutí. Řezání velkých masivních tyčí celý den? Dominuje tuhost sloupu a posuv při konstantním zatížení. Řezání svazků malé trubky? Automatický posuv a upínání svazku je důležitější než špičkový výkon. Úhlové spoje pro rámy? Otočný svěrák odstraní celé druhé nastavení. Deska, nosník a dlouhá konstrukční práce směřují k vertikálnímu uspořádání.
Každou z těchto dispozic budujeme interně jako a Výrobce CNC pásových pil se sídlem v Zhejiang, Čína – vyrábí od roku 2000, s roční kapacitou 3 600 strojů a certifikací ISO 9001 a CE za každou zásilkou. Sdělte nám svůj materiál, velikost sekce a denní objem a my namapujeme každou volbu komponentu na váš seznam střihů, nikoli na závod se specifikací.
Projděte každý kandidátský stroj ve stejném pořadí: rám, hlava, kola, pohon, vedení, napětí, svěrák, chladicí kapalina, ovládací prvky. Požádejte dodavatele, aby předvedl každou součást při skutečné zátěži, nikoli při nečinnosti, a vysvětlil, proč má každá součást takovou velikost, jaká je. Stroj, který odpovídá čistě, je ten, který bude ode dneška stále krájet čtvereční roky.


